Сварка термопластичной пластмассы: описание и технология для разных способов соединения пластика
Сварка пластика осуществляется за счет диффузии макромолекул полимеров, а именно из-за их диффузионно-реологических и химических реакций между собой с применением нагревательных устройств. Для сварки подходит только термопластичный вид пластмассы.
Термопластичные виды пластика
Термопласты при нагревании становятся пластичными, а в охлажденном состоянии обратно принимают свою форму, не теряя первоначальных свойств. Температура их нагрева зачастую в пределах 140-240 о С, перегрев приводит к разложению пластмассы.
Виды термопластичной пластмассы:
- полиэтилен (с высокой плотностью менее прочен и теплоустойчив по сравнению с полиэтиленом низкого давления);
- поливинилхлорид (хорошая диэлектрическая проницаемость);
- фторопласт (высокая устойчивость к агрессивным химическим средам);
- полипропилен (самые маленькие показатели плотности среди всех видов пластмасс, твёрдый и термостойкий, температура плавления 175 о С);
- полистирол (хрупкий, низкая теплостойкость 80 о С);
- полиметилметакрилат (органическое стекло, обладает антикоррозийными и диэлектрическими свойствами, небольшая механическая прочность);
- полиэтилентерефталат (температура плавления 260 о С, разложения 350 о С, не растворяется в органических растворителях и воде);
- поликарбонат (большой коэффициент теплового расширения, пластичный и прочный, неустойчив к УФ-излучению длительного характера);
- полиамиды (нейлон, капрон обладают износостойкостью с высокой поверхностной твердостью).
У каждого вида свой собственный температурный режим плавления и разложения. Для сварочного соединения подходит только пластмасса одного вида.
- Прочность в разных температурных диапазонах.
- Диэлектрическая способность (не у всех видов).
- Стойкость к механическому износу.
Для сварки пластмассы обязательна респираторная защита дыхательных путей, т. к. в процессе нагрева из пластика выделяется достаточно много вредных веществ.
Применяемые способы сварки термопластов
Процесс сваривания термопласта может быть выполнен: термопистолетом или феном, с помощью экструдера или контактным способом сварки. Особенность данного процесса в том, что материал нагревается до вязко-текучего состояния, при этом используется небольшое давление.
Перед сваркой (любым способом) необходимо подготовить пластик, а именно произвести очистку от загрязнений или повреждений примерно за 20 минут до начала работ.
Присадочный стержень выбирается, согласно химическому составу, подходящему к основному свариваемому пластику. Важно помнить, что присадочные прутки для пластика становятся хрупкими при температуре менее +15 о С. Прутки могут быть разной формы среза: круглые, треугольные.

Примерная стоимость сварочных прутков на Яндекс.маркет
Использование фена или термопистолета
Ручной аппарат подачи горячего воздуха популярен, благодаря своей удобности использования в разных условиях, в том числе и бытовых. В данную группу входят строительные фены, так называемые термопистолеты с возможностью нагрева воздуха до высоких температур. Применяют данную технологию сварки для материалов с толщиной от 1 мм до 10 мм. Если дополнительно используют сварочный пруток, то его также нагревают нагретым воздухом. Сварочные пистолеты иногда используют вместе с паяльником.
Выделяют два способа сварки с помощью устройств подачи горячего воздуха:
- Сварка с использованием присадочного материала (встык).
- Сварка термопластов внахлест, без сварочных прутков.
Сварочный фен имеет специальные насадки:
- фиксирующие, для зажима сварочных изделий перед сваркой;
- щелевые, для кровельных материалов;
- формировочные, для сварки пластмассы большого размера.
Благодаря насадкам, фен можно использовать для разного вида конструкций по сравнению с термопистолетом. Термопистолет чаще служит для сварки термопластичных пластмасс внахлест, а с помощью фена соединение материалов осуществляется встык с добавлением присадочного стержня в область сварочного шва.

Примерная стоимость строительных фенов на Яндекс.маркет
Особенности работы с феном или термопистолетом:
- Диаметр присадочного материала не должен быть более 4 мм, чтобы нагреться за короткий промежуток времени.
- Процесс сваривания необходимо выполнять достаточно быстро, чтобы избежать разложения материала.
- Строгое выдерживание температурного режима, согласно виду термопласта. На качество работы влияет как перегрев, так и недогрев.
- термопистолет или строительный фен;
- присадочный материал;
- респиратор и перчатки.
Сварка пластика с помощью экструдера
Использование экструдера для сварки пластика считается наиболее удобным и экономным. Экструдер подает в сварочный шов уже расплавленную (размягченную) массу, которая придавливается направляющим соплом. Данное устройство используют для соединения изделий с большой толщиной.
Преимущества работы с экструдером:
- меньший расход энергии;
- улучшенный способ теплопередачи;
- не нужно использоваться прижимающие приспособления;
- полный контроль над качеством сварочного шва.
Сварка экструдером начинается с подготовки изделия (очистки), далее происходит плотная стыковка участков сварки (можно выполнить это вручную). Процесс сваривания можно производить в умеренно быстром темпе, обязательно установить температурный режим для термопластичного вида пластика. После завершения работы деталь должна находиться в неподвижном состоянии до своего полного остывания.
- экструдер;
- присадочный материал для пластмассы; (респиратор, перчатки).
Применение контактной сварки
Принцип работы контактной сварки заключается в том, что зона соединения нагревается до вязкого состояния полимера с помощью нагревающего устройства, передающего тепло напрямую во время контакта с поверхностью.
Существуют три способа контактной сварки:
- Проплавление материалов — устройство соприкасается с внешней поверхностью, и таким образом тепло подается в область соединения через толщину поверхности. Подходит для полимерных листов маленькой толщины или пленок.
- Оплавление полимеров — используют для труб, трубопроводов.
- Термоимпульсная сварка выполняется посредством нагревательных элементов, через которые проходят короткие, но сильные импульсы тока. Продолжительность импульса от 0,1 до 1 секунды, в паузах между импульсами область сварочного шва соединяется под давлением.
Импульсная контактная сварка показывает достаточно высокие показатели соединений (90%-100% прочности).
Как сварить пластик между собой

Сегодня пластмассу используют везде – от автомобилей до бытовой посуды. Случается, что на материале появляется трещина или она ломается. Многие считают, что проще выбросить, чем чинить, но это не так, да и не всегда есть возможность оперативно заменить деталь.
Узнать, как спаять пластик в домашний условиях, несложно. Он легко плавится при высокой температуре и «склеивается», для прочности внутрь вплавляют сетку. Если же деталь небольшая или ее не предполагается трогать, можно использовать клей.
При помощи клея
Прежде, чем разбирать, как запаять пластик в домашних условиях, разберем более простой способ – склеивание. Но склеить пластмассу намного тяжелее, чем, например, керамику. Дело в том, что пластик отличается гладкой структурой и невысокой адгезией («прилипанием»), поэтому в промышленных условиях части обычно спаивают.
Но склеить их все же можно. В этом случае используют специальные клеи, которые растворяют поверхность пластика. Растворенные детали сдавливают, они прилипают друг к другу и не распадаются.
Разберем, какой клей лучше использовать:
- Жидкий. Не самый эффективный вариант: его стоит использовать только для склеивания небольших предметов, которые после не будут подвергаться нагрузкам. Жидкий клей не деформирует поверхность (это важно для мелких деталей), но он плохо сцепливает части и долго сохнет (не меньше суток).
- Контактный. Прочно сцепляет пластик. Состоит из 2 частей: самого клея и активатора или отвердителя, которые смешиваются перед использованием. Главный минус – кантатный клей токсичен. Его можно использовать только в проветриваемом помещении и используя защиту.
- Реакционный. При разборе вариантов, как запаять пластмассу, реакционный клей считается наиболее подходящим. Он может использоваться на жаре и холоде, в воде. Его можно использоваться даже на поверхности, которая будет регулярно подвергаться нагрузкам.
- Термоклей. Продается в виде стержней для клеевых пистолетов, при нагревании плавится. Плохо склеивает части и может использоваться только для маленьких деталей или на непродолжительное время.
Чаще всего на упаковке клея указано, подходит ли он для пластика, а также как правильно его использовать. Рекомендуется следовать инструкции, так как клей от разных фирм может отличаться составом и использованием.
Процесс склеивания будет осуществляться в несколько шагов:
- Место очищают от грязи и пыли.
- Обезжиривают при помощи мыльного раствора или спиртового.
- Слегка протирают место склейки наждачной бумагой – поверхность будет лучше впитывать раствор.
- Осторожно наносят клей, чтобы не было излишков, иначе останутся подтеки.
- Детали ставят ровно, четко по линии, плотно прижимают на указанное в инструкции время.
Решая, как запаять пластмассу в домашних условиях, важно помнить, что клей растворяет поверхность, после чего она легко деформируется. Лучше не трогать деталь до полного застывания.
При помощи пайки
Пайка пластика заключается в нагреве: детали плавятся, соединяются («сливаются» друг с другом) и после затвердевания остаются не распадаются. Однако паять можно только термопластик. Это полимер, который не утрачивает свойств после нагрева и застывания.
Термопластик делится на несколько видов:
- Хорошо спаиваются: полипропилен, полиэтилен, ПВХ (поливинилхлорид);
- Плохо спаиваются: полистирол, полихлорвинил.
Перед началом работы деталь снимают (если есть такая возможность), очищают от грязи и обезжиривают.
Используем фен
Для работы необходим специальный строительный фен, который разогревается до температуры 300 градусов. Также потребуется пластиковый стержень: расплавившись, он склеит детали.
Разобраться, как паять пластмассу, несложно. Процесс протекает следующим образом:
- Фен снимают с подставки и выставляют температуру. В ходе работы нужно следить за ней: если пластик будет плавить плохо, температуру увеличивают, если слишком сильно – уменьшают.
- Стержень и поврежденные части (или трещину) начинают нагревать. Они становятся мягкими и начинают постепенно склеиваться. Ориентироваться нужно на ремонтируемую поверхность: если она вздувается, то процесс идет правильно.
Важно полностью прогреть поврежденную деталь до мягкого состояния. Если она останется слишком твердой, стержень не закрепится, и соединения будет непрочным.
Используем паяльник и сетку
Строительный фен есть не у всех, паяльник же более универсален. Кроме того, этот способ позволяет получить прочное и качественное соединение, которое не боится внешнего воздействия. Например, его используют при починке бампера.
Для работы нужна плоская насадка, которой потребуется прижимать сетку, и сама сетка. Лучше использовать медную или латунную с мелкими ячейками. Размер зависит от области работы.
Сам процесс пайки пластика паяльником состоит из нескольких шагов:
- Температура паяльника зависит от его мощности. Например, для маломощного инструмента в 45 Вт выставляют максимальную температуру, чтобы пластик быстрее плавился.
- Поврежденная деталь прочно фиксируется, чтобы части не разошлись. Для этого в нескольких местах нужно оплавить место соединения и скрепить их друг с другом.
- Сетку прикладывают сверху на трещину, подносят паяльник и начинают «утапливать» сетку в расплавленном пластике. Сетка должна полностью «уйти» внутрь, на ней будут держаться детали.
- Когда пластик остынет, нужно проверить прочность соединения.
Поскольку поверхность детали получается не очень красивой и может «гулять», ее дополнительно укрепляют стержнем подходящего цвета. Последний плавят, наносят на место и убирают излишки, затем красят.
Увидеть, как происходит спайка при помощи сетки, можно в видео
Что в итоге
Пластик – это универсальный материал, который часто используют в быту. И хотя многие считают, что треснувшую пластмассу лучше выбросить, чем починить, я с этим не согласен.
Все зависит от того, что именно сломалось. Если отвалилась небольшая деталь, которую после не будут трогать, проще приклеить. Если же поломка крупная (например, ведро, контейнер, часть мотоцикла или автомобиля), лучше спаять. В целом любая спайка состоит из трех шагов: расплавить пластик, соединить детали и дать остыть. При необходимости использовать дополнительный пластиковый стержень или укрепить сеткой.
Напишите в комментариях, приходилось ли вам чинить пластик дома? Что использовали в ремонте, как он себя повел в дальнейшем?
Оборудование для сварки пластмасс
Технологии
Сварка пластика – надежный способ монтажа труб или листов на молекулярном уровне. Шов однородной структуры получается с помощью разогревающего оборудования – сварочных аппаратов. Работа с ними не требует особых навыков. Научиться самостоятельно сваривать пластик несложно. Труднее выбрать инструмент, который годится для работы в домашних условиях. При выборе учитываются плюсы и минусы каждого. Советы специалистов бывают полезны. Горячему соединению поддаются не все виды пластмасс, а только не дающие усадку при нагреве.
Виды пластика, которые свариваются
Свои свойства при расплавлении с последующим остыванием сохраняют не все разновидности пластика. Невозможна сварка пластика, который боится нагрева. Эти виды полимерных материалов называются реактопластами. Они горючие, при нагреве начинают дымить, при высокой температуре горят, обугливаются.
Хорошо свариваются только термопласты, самые распространённые из них ПВХ (поливинилхлорид), полиэтилен и полипропилен. Другие виды разогреваемых пластмасс обычно склеивают или монтируют на обрешетке. Это:
- нейлон;
- поливинилацетат;
- поликарбонат;
- полиэтилентерефталат;
- полистирол.
Сварочный процесс возможен, если детали выполнены из однородного пластика. Формат особенной роли не играет. Соединять детали можно на всю толщину или на треть слоя, при меньшем шве сцепление деталей считается ненадежным. Трубные изделия чаще монтируются внахлест. Такое соединение имеет большую площадь сцепления.
Если вам необходимо электрощитовое оборудование, обращайтесь сюда https://shchitovoye-oborudovaniye.ru . Компания «ДЕКАДА» — производитель электрощитового оборудования по типовым и индивидуальным схемам для предприятий промышленного и гражданского сектора с доставкой по всей России.
Способы сварки пластика и оборудование
Для пайки пластика в домашних условиях применяется несколько методов.
Экструдеры выпускаются двух типов:
- бесконтактный, когда подаваемую массу необходимо разравнивать специальным валиком;
- контактный, когда мягкий полимер подается с усилием.
Регулировка осуществляется с учетом вида полимера, толщины присадочного прутка.
Технология сварки пластмасс феном или термопистолетом
Метод применяется для изделий любой конфигурации. Феном монтируют трубы, бамперы, бассейны, напольные покрытия и многое другое.
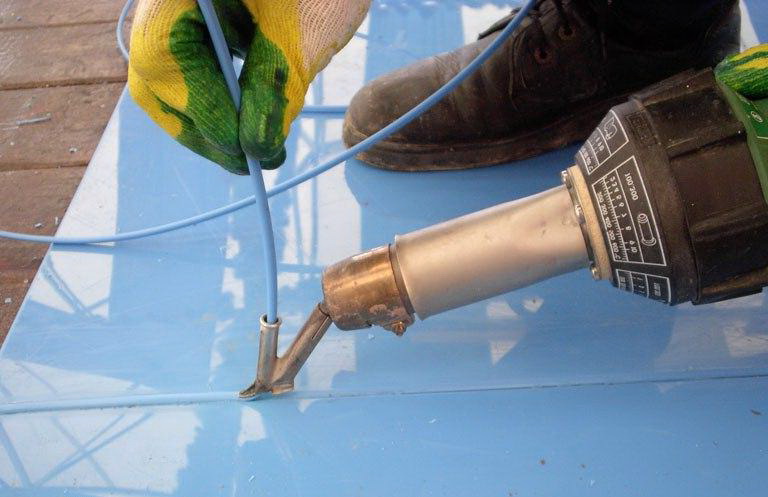
Феном для сварки пластика соединяют любые термопласты. Пистолет чаще применяется для соединения деталей внахлест: разогревается пространство между ними, после этого шов уплотняется, прокатывается валиком. Также соединяют детали с помощью фена, когда изделия соединяются встык, в зону шва подается присадочный пруток – он направляется поверх стыка или в него. Теперь про насадки, строительный фен для сварки прутком одновременно разогревает кромки и присадочный материал. Насадки на фены разделяются по видам:
- фиксирующие перед сваркой прижимают свариваемые поверхности;
- щелевые удобны при сварке кровельных материалов;
- формировочные используются для прутка толще 4 мм.
Технология выполнения шва предполагает предварительную обработку кромок: их очищают, обезжиривают. С кромок, толще 2 мм, предварительно снимают фаску, чтобы было место для укладки прутка. При соединении тонких пластиков пруток подается непосредственно в зазор между деталями. Необходимо учитывать, что с применением присадочного материала образуется выпуклый шов. При необходимости лишний полимер срезается. Для образования ровного соединения необходимо соблюдать расстояние между феном и соединяемыми деталями. Скорость движения фена регулируется так, чтобы пруток и кромки успели разогреться, но не сильно оплавились. Не должно быть деформации края.
Технология сварки пластмасс экструдером
Из всех горячих методов самым экономичным и удобным считается соединение пластиковых элементов контактным экструдером, когда расплавленная масса, подаваемая в стык, прижимается направляющим соплом. Этот метод применяется для деталей с толстой стенкой. Экструдер подает уже размягченный материал. При таком способе:
- уменьшается расход энергии;
- улучшается теплопередача;
- нет необходимости использовать прижимные устройства;
- легче контролировать качество шва.
Основные этапы технологического процесса:
- Разогрев свариваемых кромок до состояния вязкости разогретой массой;
- Стыковка силой рук или специальными устройствами;
- Естественное охлаждение соединенных деталей (их нельзя сдвигать до полного затвердевания).
Выбор сварочных прутков
Присадочный материал выбирается под тип свариваемого пластика. Он указывается в маркировке. Присадочные полипропиленовые стержни выпускаются разного сечения: треугольные, круглые. Если детали скрепляются под прямым углом, лучше выбирать треугольный стержень. Они различаются по цвету. Большим спросом пользуются черные и серые. Полиэтиленовые прутки для сварки пластика мягче, чем полипропиленовые, температура плавления ниже (от +160°C).
Присадочные материалы используются при температуре окружающей среды выше +15°C. На холоде они теряют пластичность, становятся хрупкими.
При выборе присадки необходимо обращать внимание на температуру плавления прутка или стержней. Допустимо использование незначительно отличающихся полимеров, если они сходны по режиму пластичности. Важно, чтобы присадочный материал хорошо входил в экструдер, подходил по диаметру загрузочного отверстия и выходного сопла. Для ручных экструдеров применяются прутки или стержни от 2 до 7 мм.
Заключение
Для сварки пластмасс применяется бытовое оборудование. Оно рассчитано на 200 вольт и частоту 50 Гц. Промышленные устройства лучше не приобретать. Самым простым в применении устройством считается экструдер. Для сборки домашних водоводов пользуются паяльником со специальными насадками.
Методы и технология сварки пластика
Сварка пластика — один из самых надежных способов соединения материалов на полимерной основе. Применяя различные способы в домашних условиях, можно добиться надежного скрепления многослойных конструкций, сделать шов на трубчатых деталях. Правда, переходить к практической работе лучше после того, как будут освоены сварочный пистолет и другие инструменты, найден подходящий пруток для пластмасс.
Особенности
Сварка пластика — процесс, при котором края деталей из пластмассы соединяются путем нагрева или в результате химического воздействия. Для этих процессов тоже существуют свои регламенты, в частности ГОСТ Р ИСО 17659-2009. Сварка пластика предусматривает формирование соединений неразъемного типа за счет активации диффузионных процессов. Молекулы соединяемых материалов смешиваются, проникают друг в друга под воздействием химической реакции или нагрева. Граница между материалами становится нераздельной.
Наиболее эффективно сварочные процессы в пластмассах протекают в условиях, когда сам полимер находится в текучем или размягченном состоянии.
Именно на достижение такого результата и направлены все методы воздействия. Если диффузионная сварка невозможна, пластик растворяется и приводится в нужное состояние химическим путем либо для его связывания применяются присадочные материалы с нужными характеристиками.
У пластмасс способность к свариванию не является однородным понятием. Все их виды делятся на основные подгруппы согласно своим характеристикам.
- Хорошо поддающиеся сварке. Сюда входят термопласты и полимеры, соединять которые можно плавлением или другими методами, позволяющими нагревать изделия до жидкого агрегатного состояния или сильно размягчать их.
- Плохо свариваемые. Это термопласты, имеющие узкий температурный коридор плавления (менее 50 градусов) и небольшую вязкость расплава. Чаще всего такими свойствами обладают фторопласты и полуфабрикаты различных материалов с термопластичными свойствами. Для соединения таких пластиков приходится тщательно подбирать оптимальный способ сварки.
- Не плавящиеся. Эта группа термопластов обладает характеристиками, не позволяющими приводить их в состояние вязкости и текучести. Соединение возможно только при помощи химических реагентов на границе раздела материалов. Процесс сваривания таких пластиков требует значительных затрат времени.
- Не поддающиеся диффузионному воздействию. Сюда входят реактопласты и вулканизирующие полимеры. Для них используют методы сварки, при которых сочетается сразу несколько видов воздействия, в том числе с использованием давления или дополнительных агентов, образующих шов на границе материалов.
Именно исходя из особенностей пластика и его принадлежности к конкретной группе веществ определяется метод воздействия.
Способы сварки
В зависимости от того, к какой группе полимеров относятся скрепляемые материалы, их можно соединять разными способами. Существует множество технологий, позволяющих выполнить сварку пластиков в промышленных условиях или на дому. Стоит рассмотреть самые популярные из них более подробно.
Горячая
Метод сварки нагретым воздухом с направленным воздействием на материал. При помощи потока газообразной среды, генерируемого тепловой пушкой, происходит размягчение соединяемых полимеров. Посредством этого способа осуществляется изготовление пластиковых емкостей для воды и химикатов, водопроводной арматуры, теплообменников. Метод подходит для работы с тканями и пленками, поскольку не требует применения присадочных компонентов. Процесс сварки протекает быстро, может быть непрерывным.
Термосваривание
Комбинированный метод сварки, предусматривающий сочетание термического воздействия и давления на материал.
Способ довольно широко распространен, но предъявляет строгие требования к адгезионным свойствам пластиков.
Они должны совпадать по составу не менее чем на 80%. Для проверки на совместимость сверяется маркировка, проводятся специальные тесты.
Экструзионная
Способ, хорошо работающий при создании длинных сварных швов в материале толщиной более 6 мм, используется при соединении слоев линолеума и других плоских покрытий. Сварочный стержень помещается в корпус ручного экструдера, подается в место соединения с одновременным нагревом поверхности строительным феном или другим источником тепла. Все компоненты сплавляются, образуя неразрывный шов.
Высокочастотная
Метод, подходящий для сваривания некоторых полимеров: ацетатов, полиамидов, поливинилхлорида. При воздействии электромагнитных волн в ВЧ-диапазоне происходит локальный нагрев места соединения. Пластмасса размягчается, происходит смешивание слоев материала. Метод известен и используется более 70 лет. Также может встречаться определение «радиочастотная сварка».
Индукционная
Способ, разработанный специально для сварки пластмасс, обладающих низкими показателями электропроводности. Предусматривает создание соединения с использованием дополнительных компонентов — волокон углерода, металлических прокладок. Индукционная катушка в сварочном аппарате взаимодействует с ними, вызывая нагрев и сплавление деталей. Этот метод распространен в авиакосмической отрасли.
Ультразвуковая
Способ сварки, предусматривающий создание колебаний при помощи УЗ-волн на высоких частотах (15-40 кГц) и с низкой амплитудой.
В результате такого воздействия полимерный материал размягчается, происходит его оплавление и спаивание в месте соединения.
Метод хорош тем, что позволяет скреплять практически все существующие полимеры без ограничений.
Лазерная
Метод, при котором одновременно используются давление на область соединительного шва и спаивание при помощи лазерного луча. В результате воздействия происходит нагрев скрепляемых элементов, пластмассы размягчаются и прилипают друг к другу. Технология предусматривает использование лазерных полупроводниковых диодов с различной длиной волны и мощностью, подходящие параметры определяются свойствами конкретного материала.
Трением
Способ, при котором на пластик производится круговое или амплитудное механическое воздействие. Части свариваемых полимеров колеблются с низкой частотой и высокой амплитудой до тех пор, пока не произойдет их достаточный разогрев. По своему действию этот способ похож на ультразвуковой, с той лишь разницей, что источник термической реакции не требует применения волновых источников тепла. При оплавлении контактные зоны провоцируют деформацию слоев, их проникновение друг в друга. После остывания на границе формируется сварной шов.
Растворением
Способ сварки пластиков с применением химических реагентов. Полимерный материал в месте нанесения состава становится податливым для соединения. Все химические реакции протекают без использования специальных тепловых режимов, при комнатной температуре.
Благодаря растворению полимерные частицы равномерно перемешиваются на границе шва, а после отвердения образуют прочную связь, монолитное соединение.
Таким способом скрепляют полотна ПВХ при изготовлении натяжных потолков, пластиковые трубы при сантехнических работах в быту.
Что понадобится?
Для успешной самостоятельной сварки пластиков в домашних условиях необходимо заранее приобрести набор необходимых инструментов и расходных материалов. Самое простое устройство — сварочный аппарат, выпускаемый в модификациях для труб и объемных деталей, стыковки в раструб или внахлест. Оборудование должно иметь регулятор нагрева в диапазоне до 260 градусов по Цельсию.
Сварочный пистолет или строительный фен со специальной подающей пруток насадкой предусматривают работу с присадочными материалами. К ним необходимо дополнительно приобретать стержни из материала, образующего шов. Вариант со строительным феном удобнее и практичнее, поскольку позволяет занимать при работе только одну руку. При выборе прибора важно обратить внимание на мощность — оптимальный диапазон варьируется от 1,5 до 2 кВт.
На таких инструментах тоже имеется терморегулятор.
Экструдер — аппарат, при помощи которого в зону сварки подается расплавленная пластмасса. Такое оборудование не самое дешевое, зато оно надежно, формирует ровный шов. Инструмент может быть контактного типа или бесконтактный, с дополнительным валиком для разравнивания нагретой массы. Первый вариант более безопасный в работе. В качестве соединительного материала чаще всего выступает все тот же присадочный пруток.
Технология
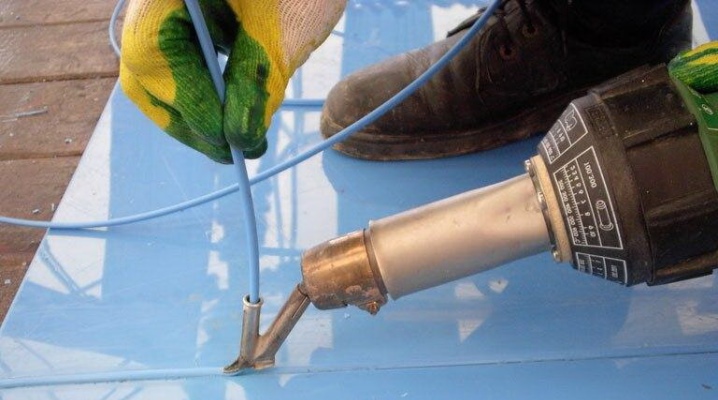
В домашних условиях сварка пластмассовых изделий может производиться несколькими способами. Для листов полимерных материалов с соединением встык применяется нагрев при помощи специальных инструментов. Чаще всего это термопистолет или фен с насадкой, в который вставляются прутки. Таблица разогрева веществ с разной температурой плавления обычно прилагается в инструкции к устройству. Температуру регулируют исходя из типа соединяемых поверхностей. Также можно применять обычный паяльник, если стыковка выполняется внахлест.
Метод экструзии позволяет вести работу бесконтактно — с использованием прижимного ролика, а также контактно – с касанием материала непосредственно наконечником. Таким способом можно соединять различные пластиковые детали, запаивать пустоты между слоями плоских материалов.
Сварочный аппарат может оказывать прямое или косвенное термическое воздействие. Этот инструмент ориентирован на монтаж неразрывных трубопроводов без винтовых соединений, в том числе с разным торцевым сечением деталей.
После разогрева места стыковки до температуры плавления шов остужается.
Не менее популярна для использования в домашних условиях и горячая сварка пластиков. Она подразумевает подачу разогретой газообразной среды на поверхность материала. Чаще всего это делается с применением строительного фена или газовой горелки. В зависимости от условий работы в качестве теплоносителя выступает обычный воздух или азот, аргон. При подборе среды следует учесть характеристики сплавляемых деталей.
При горячей сварке пластиков отсутствуют ограничения по форме и размеру изделий. Можно создавать соединения любой длины. Кроме того, горячим воздухом можно ремонтировать изделия из полимеров с тонкими стенками, различные емкости. Производить воздействие можно напрямую или при помощи специальных присадок (прутков, планок) по диаметру обрабатываемой детали.
Обязательным условием успешного соединения материалов является предварительное обезжиривание места соединения. При наплавлении прутка он может крепиться в зазор или поверх материалов. Излишки впоследствии срезаются. Важно избегать деформации краев изделия, тщательно следить за соблюдением температуры нагрева.