Способ и устройство для определения работоспособности и качества смазочных материалов

Изобретение может быть использовано в нефтяной, автомобильной, авиационной, машиностроительной отраслях промышленности. Сущность изобретения в том, что с помощью устройства определяется качество смазочного материала по нескольким критериям: вязкость, плотность, емкость, коррозионная активность, наличие механических примесей, воздуховыделение. С помощью пробоотборника из картера двигателя через фильтр отбирается небольшое количество смазочного материала. С помощью нагревателя емкость-пробоотборник нагревается до нужной температуры, затем с помощью пружины создается давление, в результате в измерительную емкость поступает смазочный материал. По времени истечения смазочного материала из пробоотборника в измерительную емкость определяют изменение вязкости работающего смазочного материала. По количеству осевших на фильтре частиц, а также по отношению времени заполнения пробоотборника через фильтр к времени истечения смазочного материала судят о степени загрязнения смазочного материала механическими примесями. Плотность определяется при помощи плотномера. Для определения коррозионной активности используют медную пластинку. Электрическая емкость определяется специальным датчиком. Воздуховыделение определяется путем пропускания воздуха через смазочный материал и измерения времени, за которое смазочный материал восстанавливает изначальную плотность. Также определяются вязкостно-температурный и относительный вязкостно-температурный показатели. Техническим результатом изобретения является возможность определения качества смазочного материала, дефектов в системах охлаждения, зажигания, очистки воздуха от пыли, топливной аппаратуре. На основе показателей выводится интегральный показатель работоспособности и качества смазочного материала. 5 н. и 3 з.п. ф-лы, 6 ил., 5 табл.
Изобретение может быть использовано в нефтяной, автомобильной, авиационной, машиностроительной отраслях промышленности, где необходимо контролировать работоспособность смазочных материалов (в соответствии с ГОСТ 27.002-83 на смазочный материал распространяется понятие надежности и работоспособности). Сущность изобретения заключается в том, что с помощью устройства определяется работоспособность и качество смазочного материала по нескольким критериям: вязкость, относительный вязкостно-температурный показатель, плотность, электрическая емкость, коррозионная активность, наличие механических примесей, воздуховыделение, показатели капельной пробы на фильтровальную бумагу (масляное пятно). На основании этих показателей рассчитывается интегральный показатель качества смазочного материала. Кроме того, существует возможность определения температуры вспышки, щелочного числа и других показателей у отобранной пробы при помощи дополнительных приборов и реагентов.
С помощью цилиндрической емкости — пробоотборника с поршнем из картера двигателя через фильтр с магнитом отбирается небольшое (50 мл) количество смазочного материала, затем пробоотборник соединяется с измерительным блоком. С помощью нагревателя емкость-пробоотборник нагревается до нужной температуры.
В пробоотборнике с помощью пружины создается давление, в результате чего через трубку диаметром 1,5-2,5 мм в измерительную емкость поступает смазочный материал.
По времени истечения смазочного материала из пробоотборника в измерительную емкость, зависящему от диаметра трубки и температуры образца, определяют изменение вязкости работающего смазочного материала вследствие попадания воды, охлаждающей жидкости, продуктов неполного сгорания топлива и других примесей.
По количеству осевших на фильтре и магните частиц судят о степени загрязнения смазочного материала механическими примесями.
В измерительном блоке определяются плотность, вязкость, электрическая емкость, коррозионная активность, воздуховыделение смазочного материала, относительный вязкостно-температурный показатель.
Техническим результатом изобретения является возможность определения работоспособности и качества смазочного материала по браковочным показателям, а также дефектов в системах охлаждения, зажигания, очистки поступающего на смешение с топливом воздуха от пыли, топливной аппаратуре.
Изобретение относится к измерительной технике.
Близким по технической сущности и достигаемому результату к заявляемому является способ определения вязкости с помощью капиллярного вискозиметра путем фиксации уровня среды при постоянном установившемся режиме истечения, по которому дополнительно фиксируют высоту столба среды, соответствующую началу ее капельного истечения (а.с. СССР №1176213, G01N 11/08, 30.08.1985).
Недостатком аналога является ограниченные функциональные возможности.
Близким по технической сущности и достигаемому результату к заявляемому является также устройство для определения вязкости, содержащее полую камеру для исследуемой жидкости и капилляр, расположенный в нижней ее части, измеритель времени истечения, дозирующее устройство [авторское свидетельство СССР №600419, G01N 11/08, 1978].
Также близким по технической сущности и достигаемому результату к заявляемому является способ и устройство для определения степени разжижения моторных масел топливом, износа двигателя [патент РФ №2334212, G01N 11/06, G01N 3/56, 20.09.2008]. Сущность изобретения заключается в том, что создают вакуум шприцем, создают ламинарный поток масла, попадающего на магнит в виде капель, отрывающихся от сопла. По времени заполнения емкости в зависимости от диаметра трубки и сопла, температуры масла определяют степень разжижения работающего масла топливом, по наличию продуктов износа (частиц металла на магните) — фиксируют факт износа двигателя, а по весу продуктов износа определяют содержание продуктов износа. Недостатки аналога заключаются в том, что:
— Он определяет всего два показателя, которые не в полной мере определяют работоспособность масла.
— Конструкция устройства, содержащая отводную трубку, шприц, термопару в термостойкой трубке и сопло, не позволяет создать необходимое разрежение и снижает точность определения показателя вязкости (времени истечения масла).
— Для определения степени износа необходимо разбирать устройство, доставать магнит, промывать и взвешивать магнит с металлическими продуктами износа.
— Масло, проходящее через отводную трубку, охлаждается и роль установленного термостата снижается, т.к. термопара фиксирует температуру масла в трубке.
— Кроме этого термопара, представляющая собой две проволоки, в процессе эксплуатации загрязняется, сужается внутренний диаметр трубки и снижается точность измерения времени заполнения емкости.
— Конструкция устройства громоздкая и хрупкая.
Прототипом по технической сущности и достигаемому результату являются способ и устройство для определения работоспособности и качества смазочных материалов (Патент РФ №2392607, G01N 11/02, 20.06.2010). Сущность изобретения заключается в том, что с помощью диагностического устройства определяется работоспособность смазочного материала по обобщенному показателю, полученному на основе вязкости, плотности, электрической емкости, коррозионной активности (с помощью медной трубки), содержания частиц износа (с помощью магнита).
Недостатками прототипа являются:
— Невысокая точность измерения некоторых показателей.
— Магнит улавливает только железные механические примеси.
Задачей заявленного изобретения является определение работоспособности и качества смазочного материала и дефектов систем охлаждения, очистки воздуха, поступающего на смешение с топливом от пыли, топливной аппаратуры, узлов трения двигателя внутреннего сгорания (ДВС) и редукторов (по наличию в масле топлива, охлаждающей жидкости, продуктов износа, коррозии) по браковочным показателям смазочного материала:
— наличие механических частиц;
— капельная проба на специальной бумаге (масляное пятно);
— вязкостно-температурный и относительный вязкостно-температурный показатели.
Технический результат от использования изобретения связан с экспресс-оценкой работоспособности и качества смазочного материала в узле трения (в ДВС, трансмиссии, редукторе, станке и т.д.) по браковочным показателям смазочного материала и возможностью определения дефектов в системах охлаждения, очистки воздуха от пыли, зажигания, в топливной аппаратуре и вентиляции картера. С помощью изобретения возможна организация непрерывного диагностирования парка автомобилей.
Решение поставленной задачи достигается тем, что в способе определения работоспособности и качества смазочных материалов, в отличие от прототипа, создается разрежение без использования пружины: шток выдвигается на максимальную величину и фиксируется съемным стопором, смазочный материал через фильтр начинает поступать в пробоотборник. При этом намагничиваемые продукты износа притягиваются к поверхности магнита, а ненамагничиваемые продукты износа и другие механические примеси задерживаются на поверхности фильтра с размерами ячеек 5-15 микрон, после чего промываются растворителем, сушатся и взвешиваются, визуально с помощью увеличительного стекла определяются формы и размеры продуктов износа. Пробоотборник заполняется смазочным материалом, трубка с фильтром и магнитом отсоединяется, и он помещается в измерительный блок, где смазочный материал нагревается до необходимой температуры и выдавливается из емкости-пробоотборника с помощью пружины в измерительную емкость. По времени истечения смазочного материала в измерительный блок оценивают его вязкость. По изменению цвета медной пластины, на которую наносят небольшое количество масла на 2-3 часа, определяют коррозионную активность смазочного материала. С помощью плотномера измеряется плотность с целью дополнительного уточнения наличия и количества примесей в смазочном материале.
Вязкостно-температурный показатель определяет характер изменения вязкости с изменением температуры. Чем выше вязкостно-температурный показатель, тем медленнее изменяется вязкость при изменении температуры. Вязкостно-температурный показатель находится следующим образом: измеряется время заполнения устройства маслом при граничных температурах выбранного диапазона (например, 20 и 40°С) и рассчитывается отношение
где Тв — время истечения смазочного материала в измерительную емкость при температуре верхней границы выбранного температурного диапазона,
Тн — время истечения смазочного материала в измерительную емкость при температуре нижней границы выбранного температурного диапазона.
На практике известны случаи, когда у работающего смазочного материала, содержащего топливо (которое значительно снижает вязкость), не менялись вязкость и плотность. Это происходило вследствие окисления масла, разложения присадок, попадания пыли, сажи и других загрязнений. Однако температура вспышки существенно падала, что является сигналом о наличии топлива в смазочном материале. Так как топливо имеет значительно больший индекс вязкости, то изменение вязкостно-температурного показателя может свидетельствовать о наличии топлива в смазочном материале, а также о повышенной пожаровзрывоопасности.
Относительный вязкостно-температурный показатель показывает отклонение вязкостно-температурного показателя масла от нормы. Для его определения находится вязкостно-температурный показатель диагностируемого масла и сравнивается с аналогичным показателем у свежего масла.
где ВТч — вязкостно-температурный показатель чистого масла,
ВТд — вязкостно-температурный показатель диагностируемого масла,
k — браковочный коэффициент.
В таблице 1 приведены опыты с маслом И-40 и расчет некоторых показателей масла.
На фиг.3 приведен график зависимости температуры вспышки от вязкости масла И-40. Опыты показывают, что с увеличением содержания топлива увеличивается пожаровзрывоопасность, т.к. уменьшается температура вспышки.
| Таблица 1 | |||||
| Масло И-40 | |||||
| Содержание топлива, % | Вязкость, сСт, при 40°С | Время заполнения измерительной емкости, с | Температура вспышки, °С | Вязкостно-температурный показатель | |
| при 23°С | при 40°С | ||||
| 0 | 53,61 | 145 | 67 | 227 | 0,46 |
| 2 | 48,48 | 124 | 62 | 204 | 0,50 |
| 4 | 35,44 | 90 | 47 | 157 | 0,52 |
| 8 | 25,68 | 56 | 32 | 43 | 0,57 |
В таблице 2 приведены опыты с маслом Nissan 5W40 и расчет некоторых показателей масла. На фиг.4 приведен график зависимости температуры вспышки от вязкости масла Nissan 5W40.
| Таблица 2 | |||||
| Масло Nissan 5W40 | |||||
| Содержание топлива, % | Вязкость, сСт, при 40°С | Время заполнения измерительной емкости, с | Температура вспышки, °С | Вязкостно-температурный показатель | |
| при 23°С | при 40°С | ||||
| 0 | 68,01 | 145 | 74 | 211 | 0,51 |
| 2 | 56,06 | 115 | 61 | 185 | 0,53 |
| 4 | 47,29 | 103 | 57 | 142 | 0,55 |
| 8 | 38 | 79 | 45 | 45 | 0,57 |
Также был проведен опыт с работающим маслом Nissan 5W40, показатели которого (вязкость и плотность) при 20°С не отличались от нормальных показателей свежего масла. Время заполнения устройства составило 140 секунд. Плотность была равна 0,86 г/см 3 . Был проведен тест на температуру вспышки, он показал 138°С, и это указывало на повышенную пожаровзрывоопасность. Рассчитали также вязкостно-температурный показатель, он составил 0,54. У свежего масла он равен 0,51. Он увеличился вследствие того, что в масло попало топливо, у которого большой индекс вязкости. Из этого следует вывод, что на основе вязкостно-температурного показателя, а также относительного вязкостно-температурного показателя можно исключить ошибку неверного определения работоспособности и качества масла, а также сделать вывод о пожаровзрывоопасности и наличии топлива в смазочном материале.
Устройство дополнительно содержит датчик электрической емкости, расположенный в измерительном блоке. По изменению электрической емкости судят о наличии воды или топлива в смазочном материале.
Устройство позволяет определить также воздуховыделение. Для этого через измерительную емкость пропускают воздух компрессором производительностью 1 л/мин в течение 10 минут.
После проведения анализов отобранная проба смазочного материала возвращается в картер двигателя, либо сливается и передается для анализа на лабораторном оборудовании других показателей (определение щелочного числа, температуры вспышки в открытом тигле, и др.).
Емкость измерительного блока очищается с помощью поршня.
Пробоотборник с термостойкой трубкой выполняет также роль масломерного щупа с градуировкой между нижним и верхним уровнем, которая позволяет фиксировать уменьшение или увеличение уровня масла в картере двигателя (узла трения) во время эксплуатации, что в сочетании с показателями вязкости и плотности работающего масла более полно характеризует состояние работающего масла.
В моторном масле, находящемся в масляной системе двигателя внутреннего сгорания или редуктора, происходят непрерывные количественные и качественные изменения, которые с помощью применяемого способа и устройства можно своевременно обнаружить и принять меры, а значит, продлить ресурс машины.
Сущность изобретения поясняется чертежом (фиг.1), на котором изображена схема предлагаемого устройства.
Устройство работает следующим образом.
Устройство состоит из измерительного блока 6, где проводится большая часть анализов смазочного материала и цилиндрической емкости — пробоотборника 20 со штоком 1 и трубкой диаметром 2-3 мм для отбора смазочного материала из картера двигателя.
С помощью цилиндрической емкости — пробоотборника с поршнем из картера двигателя (станка, имеющего систему смазки и др.) через трубку 13 с фильтром 14 и магнитом 18 отбирается небольшое (50 мл) количество смазочного материала, затем пробоотборник помещается в нагревательное устройство или под нагревательную лампу 12 и фиксируется в зажиме 2 измерительного блока. Так как определяется относительный вязкостно-температурный показатель, то вначале опыт проводится при температуре нижней границы выбранного температурного диапазона (например, 20…40°С).
Трубка 13 с фильтром 14 и магнитом 18 меняется на трубку 3 диаметром 1,5-2,0 мм, соединенную с прозрачной измерительной емкостью 7, установленной в зажимы 8. Удлинительная трубка 21 входит в измерительную емкость 7, тем самым увеличивая полезный объем емкости. При нажатии кнопки 4 в пробоотборнике с помощью пружины 5 создается давление, в результате чего через трубку в измерительную емкость 7 поступает смазочный материал.
По времени истечения смазочного материала из емкости-пробоотборника 20 со штоком 1 в измерительную емкость 7, зависящему от диаметра трубки, усилия пружины и температуры, определяют изменение вязкости работающего смазочного материала вследствие попадания воды, охлаждающей жидкости, продуктов неполного сгорания топлива, продуктов деструкции загущающей присадки и других примесей.
При определении относительного вязкостно-температурного показателя измерительная емкость 7 отсоединяется от измерительного блока и меняется местами с емкостью-пробоотборником 20 (шток 1 и трубку 3 предварительно отсоединяют). При этом шток 1 соединяется и работает с новой емкостью. При этом фиксируется количество смазочного вещества. Далее производят повторно анализ уже при температуре верхней границы выбранного температурного диапазона. Посредством использования нагревательного устройства или лампы 12 происходит прогрев смазочного материала до нужной для анализа температуры. Если зафиксированное количество смазочного вещества отличалось от 50 мл, то полученное время истечения линейно экстраполируют (увеличивают) с учетом нормативного значения 50 мл.
По количеству частиц износа на магните 18 и осевших на фильтре 14 механических примесей судят о степени загрязнения смазочного материала механическими примесями.
Определяется воздуховыделение из масла. Воздуховыделение позволяет оценить способность масла выделять воздух. Данный показатель оказывает значительное влияние на долговечность смазываемых пар трения (наличие воздуха в масле увеличивает износ). Если время воздуховыделения большое, то значит, что воздух будет дольше задерживаться в смазочном материале, тем самым создавая опасность нарушения сплошности масляной пленки, что в конечном итоге приводит к износу.
Порядок определения воздуховыделения:
1) Измеряется плотность масла при комнатной температуре (с помощью плотномера).
2) Через масло в измерительной емкости в течение 10 минут с помощью компрессора производительностью 1 л/мин продувается воздух. Колпачок 19 снимается и подсоединяется компрессор.
3) Повторно измеряется плотность масла.
4) Периодически измеряется плотность масла, определяется время, в течение которого плотность возвращается к первоначальному состоянию — это время является показателем воздуховыделения.
Также проводится анализ масла методом «капельной пробы». Для этого капают маслом на специальную бумагу 16 (фиг.2). Масло пипеткой 15 наносится на бумагу 16. По внешнему виду масляного пятна можно выявить состав смазочного материала. На бумаге измеряют диаметры трех зон капли, определяют их цвет и рисунок, равномерность растекания масла и рассматривают четыре составные части масляного пятна (фиг.2):
А — ядро или центр капли, соответствующий первичной зоне капли до ее растекания по бумаге; здесь оседают все тяжелые нерастворимые механические примеси;
Б — краевая зона (темное черное кольцо), окаймляющее ядро малорастворимыми в масле органическими примесями; кольцо отсутствует как при чистом масле, так и при очень грязном масле, а ядро имеет ровный цвет;
В — зона диффузии — широкое серое кольцо за ядром — через краевую зону масла с легкими растворенными органическими примесями;
Г — кольцо чистого масла — самое внешнее светлое кольцо, присутствует, если в масле начинает проявляться потеря моюще-диспергирующих присадок.
Чистое масло дает большое светлое пятно, исчезающее через несколько суток. Зона Г через несколько часов также исчезает. Если В и Г элементы имеют прерывистую форму, то масло насыщено водой, а если стойкий желтоватый или светло-коричневый цвет зоны, то масло насыщено водой, а стойкий желтоватый или светло-коричневый цвет зоны диффузии говорит о значительной окисленности масла из-за аварийного перегрева двигателя.
Чем светлее и равномернее цвет ядра и зоны диффузии, тем работоспособнее масло. При потере присадок уменьшается зона диффузии, расширяется внешнее светлое кольцо. Появление внешнего кольца чистого масла означает момент, когда начинают исчерпываться моюще-диспергирующие свойства масла. Для высокощелочных масел это необязательно. Ориентировочно работоспособность малощелочных и среднещелочных масел можно определять по нижеследующим показателям:
где d1 — диаметр зоны ядра, d2 — диаметр зоны Б.
Если Кмп>0,75 — чрезмерное наличие механических примесей.
где d3 — диаметр зоны В.
Если Кмд>1,3, то моюще-диспергирующая способность масла чрезмерно ослабла.
Отсутствие зоны В пятна наблюдается, как правило, из-за наличия воды в масле, густое черное мазеобразное ядро с блестками металла, коричневое или желтое кольцо свидетельствуют о браковочном состоянии масла и оно подлежит срочной замене.
Аналогично пипеткой 15 наносится масло на медную пластинку 10, расположенную на измерительном блоке 6. По изменению цвета медной пластины 10 (через 2-3 часа), сравнивая с эталонами по ГОСТ 6321-92, можно определить коррозионную активность. Таким образом, коррозионная активность определяется капельным методом.
Также на измерительном блоке находится прибор для измерения электрической емкости смазочного материала. К нему подключен конденсатор с обкладками 9, который помещается в смазочный материал в измерительной емкости 7.
Результаты измерения времени истечения смазочного материала и электрической емкости отображаются на экране 11. Устройство также может снабжаться компьютером для расчета показателей.
— наличие механических частиц;
— капельная проба (масляное пятно);
— относительный вязкостно-температурный показатель,
характеризуют качество смазочного материала и наличие примесей, позволяют выявить процессы, проходящие в объекте диагностирования. Причины, влияющие на показатели смазочного материала:
I. Вязкость уменьшается:
— при попадании топлива и продуктов неполного его сгорания;
— при деструкции вязкостной присадки;
— при доливке масла с низкой вязкостью;
— при окислении масла;
— при загрязнении масла (отложениями, сажей);
— при угаре масла (перегрев двигателя);
— при доливке масла с высокой вязкостью;
— при попадании охлаждающей жидкости (воды);
II. Плотность понижается:
— при попадании топлива и продуктов неполного его сгорания;
— при доливке масла с низкой плотностью;
— при деструкции высокомолекулярных углеводородов;
— при загрязнении масла продуктами отложений, сажей, пылью;
— при доливке масла с высокой плотностью;
— при попадании охлаждающей жидкости (воды);
III. Механические примеси появляются:
— при обкатке узла трения;
— при использовании некачественного масла;
— при попадании топлива и продуктов неполного его сгорания;
— при попадании охлаждающей жидкости (воды);
— при попадании в масло сажи;
— при попадании пыли через систему очистки воздуха от пыли;
IV. Коррозия на медь возникает:
— при попадании в масло воды;
— при использовании в ДВС сернистого топлива;
— при разложении антикоррозийной присадки;
V. Электрическая емкость повышается:
— при попадании охлаждающей жидкости (воды);
— незначительно при попадании продуктов неполного сгорания топлива;
VI. Показатели капельной пробы изменяются:
— при попадании охлаждающей жидкости (воды);
— при попадании топлива и продуктов неполного его сгорания;
— при попадании механических примесей;
— при работе масла в перегретом двигателе;
— при изменении моюще-диспергирующей способности масла;
VII. Показатель воздуховыделения изменяется:
— при изменении плотности;
— при изменении вязкости;
— при наличии в смазочном материале воды, охлаждающей жидкости, продуктов неполного сгорания топлива и т.д.;
— при окислении смазочного материала;
VIII. Относительный вязкостно-температурный показатель изменяется:
— при попадании охлаждающей жидкости (воды);
— при попадании топлива и продуктов неполного его сгорания;
— при изменении состава смазочного материала;
— при окислении смазочного материала.
Перечень фигур. На фиг.1 изображено устройство для экспресс-диагностики смазочного материала. На фиг.2 показана капельная проба. На фиг.3 показан график зависимости температуры вспышки от вязкости для масла И-40. На фиг.4 показан график зависимости температуры вспышки от вязкости для масла Nissan 5W40. На фиг.5 показан график зависимости температуры вспышки от вязкостно-температурного показателя для масла И-40. На фиг.6 показан график зависимости температуры вспышки от вязкостно-температурного показателя для масла Nissan 5W40.
Для того чтобы на основании полученных показателей определить работоспособность смазочного материала, вводится интегральный показатель.
Расчет интегрального показателя
1. Показатель вязкости
где t1 — время истечения проверяемого смазочного материала в измерительную емкость;
t2 — время истечения свежего смазочного материала в измерительную емкость;
k1=4 — поправочный коэффициент для вязкости 1 (браковочное показание — отклонение более 25%);
где П1 — плотность проверяемого смазочного материала;
П2 — плотность свежего смазочного материала;
k3=188,68 — поправочный коэффициент для плотности (браковочное показание -отклонение более 0,53%);
3. Электрическая емкость
где E1 — электрическая емкость проверяемого смазочного материала;
Е2 — электрическая емкость свежего смазочного материала;
k4=1,67 — поправочный коэффициент для электрической емкости (браковочное показание — отклонение более 60%);
4. Коррозия на медь капельным методом
Потемнение пластины — визуальный контроль по образцам, 2 с, 3с, 4с. (ГОСТ 6321-92).
| Таблица 3 | |||
| Степень коррозии | Коэффициент k5 | Степень коррозии | Коэффициент k5 |
| 1а | 0 | 3а | 1 |
| 1b | 0.11 | 3b | 1 |
| 1с | 0.22 | 3с | 1 |
| 2а | 0.43 | 4a | 1 |
| 2b | 0.84 | 4b | 1 |
| 2с | 1 | 4c | 1 |
где k5 — поправочный коэффициент для коррозионной активности по таблице 1.
5. Механические примеси на магните
где m1 — масса магнита с продуктами износа;
m2 — масса чистого магнита;
m3 — масса отобранной пробы масла (42 г);
k6=56000 — поправочный коэффициент для механических примесей (брак 0,00179% по массе);
где m4 — масса фильтра после фильтрации проверяемого смазочного вещества;
m5 — масса чистого фильтра;
m3 — масса отобранной пробы масла (42 г);
k7 (по массе 2% брак)=50 — поправочный коэффициент для механических примесей.
6. Капельная проба
где d1 — диаметр зоны ядра, d2 — диаметр зоны Б.
Если Кмп>0,75 — чрезмерное наличие механических примесей.
где d3 — диаметр зоны В.
Если Кмд>1,3, то моюще-диспергирующая способность масла чрезмерно ослабла.
где ВХ1 — время воздуховыделения у свежего (чистого масла),
ВХ2 — время воздуховыделения у проверяемого масла,
k8=10 — поправочный коэффициент для воздуховыделения (браковочное показание -отклонение более 10%).
8. Относительный вязкостно-температурный показатель
где Тв — время истечения свежего смазочного материала в измерительную емкость при температуре верхней границы выбранного температурного диапазона,
Тн — время истечения свежего смазочного материала в измерительную емкость при температуре нижней границы выбранного температурного диапазона,
Лв — время истечения проверяемого смазочного материала в измерительную емкость при температуре верхней границы выбранного температурного диапазона,
Лн — время истечения проверяемого смазочного материала в измерительную емкость температуре нижней границы выбранного температурного диапазона,
k9=10 — поправочный коэффициент для вязкостно-температурного показателя (браковочное показание |Тв/Тн-Лв/Лн|>0.1).
Если хотя бы один показатель вне нормы, то считаем масло негодным, иначе считаем интегральный показатель масла, который характеризует работоспособность масла
чем ближе интегральный показатель к нулю, тем хуже качество масла.
Рассмотрим конкретные случаи.
Пример 1. Моторное масло синтетическое SAE 5W40 (свежее) вязкостью при 100°С 13 сСт разбавляют 1, 2, 3% продукта неполного сгорания — бензина АИ-95 (имеющего начало кипения 90°С, а конец кипения 210°С) и, используя предлагаемый способ и устройство, определяют время истечения в измерительную емкость при температуре 40°С. Результаты измерения времени заполнения образцов масел с продуктами неполного сгорания помещены в таблицу 4. Плотность свежего масла — 842 кг/м 3 .
| Таблица 4 | ||
| Содержание продуктов неполного сгорания бензина АИ-95 в моторном масле SAE 5W40, (мас.%) | Время истечения, сек | Электрическая емкость, пФ |
| 0 | 68,2 | 40 |
| 1 | 64,8 | 42 |
| 2 | 63 | 44,5 |
| 3 | 59,6 | 45,5 |
Взяли моторное синтетическое масло SAE 5W40 из картера работающего на бензине АИ-95 автомобиля. С использованием предлагаемого способа и устройства определяем время истечения масла в измерительную емкость при температуре 40°С. Оно составило 63,1 сек, что соответствует, согласно таблице 4, 2% продуктов неполного сгорания бензина АИ-95. Попадание топлива в масло свидетельствует о неисправности топливной аппаратуры или системы зажигания. Наличие продуктов неполного сгорания в масле подтверждается также изменением плотности (838 кг/м 3 вместо 842 кг/м 3 ). На фильтре обнаружена 1 частица. Медная пластина не потемнела — коррозии на медь нет. Электрическая емкость составила 45 пФ. Время воздуховыделения составило 69 сек, что на 2 сек меньше, чем у свежего моторного масла.
Капельная проба. Появилось внешнее кольцо чистого масла, Кмд=1,2, что свидетельствует об ухудшении моющее-диспергирующих свойств смазочного материала. Кмп=0,5.
Относительный вязкостно-температурный показатель. Мы определили время истечения работающего масла при 20°С и 40°С. Оно составило 131,248 сек и 63,1 сек соответственно. При этом показатели свежего масла должны быть 152.7 сек и 68,2 сек соответственно. Учитываем эти данные при расчете показателя.
Расчет интегрального показателя
Пример 2. Свежее минеральное масло 5W40 вязкостью при 100°С 10,76 сСт разбавляют 4 и 6% дизельного топлива (летнего) и, используя предлагаемый способ и устройство, определяют время поступления дизельного масла в цилиндрическую емкость при температуре 40°С. Результаты экспериментов помещены в таблицу 5.
| Таблица 5 | ||
| Содержание дизельного топлива (летнего) в масле 5W40, (мас.%) | Время заполнения емкости, сек | Электрическая емкость, пФ |
| 0 | 68,2 | 40 |
| 2 | 64 | 43 |
| 4 | 63,3 | 44,7 |
| 6 | 59,6 | 45,6 |
Масло SAE 5W40 из картера двигателя, работающего на дизельном топливе (летнее). С использованием предлагаемого способа и устройства определяют время поступления масла в емкость при температуре 40°С, которое составило 63,5 сек. Согласно таблице 5, в работающем масле топлива около 4%. На фильтре обнаружено 6 частиц сажи, что говорит о неправильном режиме сгорании топлива. Плотность масла при 20°С увеличилась — 852 кг/м 3 . Коррозия на медной пластине свидетельствует о попадании охлаждающей жидкости из системы охлаждения (из-за нарушения герметичности, трещин в рубашке охлаждения). Электрическая емкость составила 44,5. Воздуховыделение 73 сек (у свежего масла 71 сек). Капельная проба. Кмп=0,84, что говорит о чрезмерном наличии механических примесей в масле. Так как один из показателей масла выходит за пределы допустимого (содержание топлива около 4%), интегральный показатель рассчитывать не имеет смысла.
1. Патент на изобретение №2392607 (G01N 11/02, 20.06.2010) «Способ и устройство для определения работоспособности смазочных материалов». Авторы: Нигматуллин Р.Г. и др.
2. Патент на изобретение №2334212 (G01N 11/06, G01N 3/56, 20.09.2008) «Способ и устройство для определения степени разжижения моторных масел топливом и износа двигателя». Авторы: Нигматуллин Р.Г. и др.
3. Патенты РФ: (патент РФ №2167407, G01N 3/56, 2001.05.20), (а.с. СССР №1176213, G01N 11/08, 30.08.1985), [авторское свидетельство СССР №579564, G01N 11/10,1977.], [авторское свидетельство СССР №600419, G01N 11/08, 1978].
1. Способ определения работоспособности и качества смазочного материала, включающий в себя определение показателей: вязкости, плотности, наличия продуктов износа, электрической емкости, коррозионной активности при помощи медной пластинки, показателей капельной пробы, отличающийся тем, что при заданной температуре определяют показатель вязкости по времени истечения из пробоотборника через отверстие диаметром 1,5-2 мм в измерительную емкость под давлением, создаваемым пружиной на поршень, а также относительный вязкостно-температурный показатель и воздуховыделение.
2. Способ по п.1, отличающийся тем, что намагничиваемые продукты износа отделяют съемным магнитом, а ненамагничиваемые механические примеси фильтром, расположенными на входе в пробоотборник.
3. Способ по п.1, отличающийся тем, что пробоотборник является неотъемлемой частью (рабочим органом) измерительного блока.
4. Способ определения работоспособности и качества смазочного материала, отличающийся тем, что определяют вязкостно-температурный и относительный вязкостно-температурный показатели, характеризующие степень разжижения топливом смазочного материала, а также степень пожаровзрывопасности путем измерения времени истечения из емкости-пробоотборника в диапазоне [0…100]°С исследуемого смазочного материала и сравнения с аналогичными показателями у свежего масла, при этом точность относительного вязкостно-температурного показателя зависит от выбранного диапазона температур;
вязкостно-температурный показатель определяет характер изменения вязкости с изменением температуры:
ВТ=Тв/Тн,
где Тв — время истечения смазочного материала в измерительную емкость при температуре верхней границы выбранного температурного диапазона,
Тн — время истечения смазочного материала в измерительную емкость при температуре нижней границы выбранного температурного диапазона;
относительный вязкостно-температурный показатель показывает отклонение вязкостно-температурного показателя масла от нормы (свежего масла):
ОВТ=1-(|ВТч-ВТд|)·k,
где ВТч — вязкостно-температурный показатель чистого масла,
ВТд — вязкостно-температурный показатель диагностируемого масла,
k — браковочный коэффициент.
5. Способ определения работоспособности и качества смазочного материала, отличающийся тем, что определяют воздуховыделение путем измерения плотности масла при заданной температуре с помощью плотномера, помещенного в измерительную емкость, далее через масло в течение 10 мин с помощью компрессора производительностью 1 л/мин, подключенного к измерительной емкости, продувают воздух, затем периодически измеряют плотность масла плотномером, определяют время, в течение которого плотность возвращается к первоначальному состоянию — время воздуховыделения.
6. Способ определения работоспособности и качества смазочного материала путем расчета интегрального (обобщенного) показателя, отличающийся тем, что определяют интегральный показатель (ИП) качества смазочного материала на основе показателей: вязкость, плотность, электрическая емкость, наличие механических частиц, коррозионная активность, капельная проба (масляное пятно), воздуховыделение, относительный вязкостно-температурный показатель;
ИП=(В+П+Е+К+М+Ф+Кобщ+ВХ+ТВ)/9;
где В — показатель вязкости;
B=1-(|t1-t2|/t2)·k1,
где t1 — время истечения проверяемого смазочного материала в измерительную емкость;
t2 — время истечения свежего смазочного материала в измерительную емкость;
k1=4 — поправочный коэффициент для вязкости 1 (браковочное показание — отклонение более 25%);
П — показатель плотности:
П=1-(|П1-П2|/П2)·к3,
где П1 — плотность проверяемого смазочного материала;
П2 — плотность свежего проверяемого смазочного материала;
k3=188,68 — поправочный коэффициент для плотности (браковочное показание — отклонение более 0,53%);
Е — показатель емкости:
E=1-(|E1-E2|/e2)·k4,
где E1 — электрическая емкость проверяемого смазочного материала;
Е2 — электрическая емкость свежего проверяемого смазочного материала;
k4=1,67 — поправочный коэффициент для электрической емкости (браковочное показание — отклонение более 60%);
К — показатель коррозионной активности;
К=1-k5,
где k5 — поправочный коэффициент для коррозионной активности по шкале (при 1a k5=0, при 1b k5=0,11, при 1с k5=0,22, при 2а k5=0,43, при 2b k5=0,88, при 1с и выше k5=1);
М — показатель механических примесей на магните;
M=1-((m1-m2)/m3)·k6,
где m1 — масса магнита с продуктами износа;
m2 — масса чистого магнита;
m3 — масса отобранной пробы масла (42 г);
k6=56000 — поправочный коэффициент для механических примесей, (брак 0,00179% по массе);
Ф — показатель механических примесей на фильтре;
Ф=1-(m1-m2+m4-m5)/m3)·k7,
где m4 — масса фильтра после фильтрации проверяемого смазочного вещества;
m5 — масса чистого фильтра;
m3 — масса отобранной пробы масла (42 г);
k7=50 — поправочный коэффициент для механических примесей, (по массе 2% брак);
Кобщ — показатель капельной пробы:
Кобщ=((1-|Кмд-1,15|/0,15)+(1-|Кмп-0,5|/0,25))/2,0,
где Кмп=d1/d2;
где d1 — диаметр зоны ядра;
d2 — диаметр зоны Б;
Кмд=d3/d2,
где d3 — диаметр зоны В;
ВХ — показатель воздуховыделения:
ВХ=1-((|BX1-BX2|)/BX1)·k8,
где ВХ1 — время воздуховыделения у свежего (чистого масла);
ВХ2 — время воздуховыделения у проверяемого масла;
k8=10 — поправочный коэффициент для воздуховыделения (браковочное показание — отклонение более 10%);
ТВ — относительный вязкостно-температурный показатель:
ТВ=1-(|Тв/Тн-Лв/Лн|)·k9),
где Тв — время истечения свежего смазочного материала в измерительную емкость при температуре верхней границы выбранного температурного диапазона;
Тн — время истечения свежего смазочного материала в измерительную емкость при температуре нижней границы выбранного температурного диапазона;
Лв — время истечения проверяемого смазочного материала в измерительную емкость при температуре верхней границы выбранного температурного диапазона;
Лн — время истечения проверяемого смазочного материала в измерительную емкость при температуре нижней границы выбранного температурного диапазона;
k9=10 — поправочный коэффициент для вязкостно-температурного показателя (браковочное показание |Тв/Тн-Лв/Лн| более 0,1);
если хотя бы один из показателей (В, П, Е, К, М, Ф, Кобщ, ВХ, ТВ) вне нормы (меньше нуля), то интегральный показатель (ИП) не рассчитывают.
7. Устройство для определения работоспособности и качества смазочного материала, отличающееся тем, что содержит пробоотборник, состоящий из емкости со штоком, фильтра, трубки, а также измерительный блок, который состоит из измерительной емкости, пружины, измерителей времени истечения и электрической емкости, плотномера, измерителя температуры, панели с медной пластинкой.
8. Устройство по п.7 отличающееся тем, что содержит компьютер, позволяющий автоматизировать некоторые операции.
Какие способы определения качества смазочных материалов
Надежность механических систем в большой степени определяется качеством и состоянием применяемых смазочных материалов и рабочих жидкостей.
Простейшими признаками, по которым можно приближенно оценить тип масла, его качество и эксплуатационные свойства, являются цвет и прозрачность масла. Сравнивая цвет исследуемого масла, предварительно помещенного в пробирку из прозрачного бесцветного стекла, с цветом эталонных образцов в отраженном и проходящем свете, в ряде случаев можно определить принадлежность масла к определенному типу (при условии, что образец масла не содержит посторонных примесей). Помутнение образца исследуемого масла свидетельствует о наличии в нем посторонних примесей: топлива, воды, других сортов масла и загрязнителей различного рода.
Для определения содержания воды в смазочном материале или рабочей жидкости в чистую, предварительно высушенную пробирку из теплостойкого стекла заливают 2. 3 мл тщательно перемешанного масла. Пробирку осторожно нагревают на спиртовке до температуры 100. 110° С. При наличии воды происходит вспенивание масла, на стенках пробирки над поверхностью масла конденсируются капли воды. Кроме того, воду и механические примеси в масле можно обнаружить при помощи отстойника, который представляет собой стеклянный сосуд с мерными делениями. При оценке качества масла отстойником рекомендуется разбавить масло чистым бензином в соотношении 1:3—1:7 в зависимости от вязкости масла.
Для более точного определения содержания воды в масле используют прибор (рис. 10.14), в котором вода после выпаривания из образца смазочного материала собирается в приемнике-ловушке. Содержание воды в исследуемом масле

где V — объем воды, собравшейся в приемнике-ловушке, см 3 ; р — плотность воды при температуре воздуха в комнате, г/см 3 ; т — масса исследуемого масла, взятая для испытания, г.
Для упрощения расчетов плотность воды принимается равной 1 г/см 3 .
Приближенная оценка состояния масла может быть получена с помощью метода масляного пятна. По этому методу предусматривается определение качества масла по размерам и характеру пятна, оставшегося на поверхности фильтровальной бумаги после фильтрации нескольких капель масла (рис. 10.15).
По мере старения масла в его составе образуются продукты окисления — смолистые частицы, которые при больших концентрациях снижают смазочную способность масла. Кроме того, по мере срабатывания присадок и загрязнения масла механическими примесями в процессе работы в его составе накапливается значительное количество механических частиц, вызывающих абразивное изнашивание элементов машины.

Рис. 10.14. Схема прибора для оценки содержания воды в масле: 1 — колба; 2 — приемник-ловушка; 3 — холодильник

Рис. 10.15. Схема оценки состояния масла методом масляного пятна
Увеличение концентрации механических примесей и смолистых частиц в масле ведет к тому, что распределение масла по порам фильтра затрудняется, вследствие чего уменьшается диаметр dx пятна. В процессе фильтрации масла со сработавшимися присадками и значительным количеством механических примесей крупные частицы скапливаются в центре масляного пятна, размеры зоны диффузии масла, определяемой диаметром d
Современные методы анализа масел и смазочных материалов
Авторы: С.Ю. Зубкова, Р.А. Романов (ООО «Балтех»).
Опубликовано в журнале Химическая техника №9/2018
Для уменьшения расхода энергии и снижения износа трущихся поверхностей в роторных машинах и динамическом оборудовании необходимо их смазывать. Для этого ежегодно в мире производятся миллионы тонн смазочных материалов самого различного назначения, среди которых более 95% приходится на смазочные масла, остальное – пластичные смазки. Трудно переоценить влияние качества смазочных масел на износостойкость работающих механизмов.
В настоящее время существует две идеологии анализа масла: анализ масла при производстве (входной контроль) и анализ эксплуатационного масла. Эти две идеологии в корне отличаются друг от друга. Так, при производстве, а также при входном контроле необходимо, чтобы показатели качества попадали в заданные, заранее известные пределы, определенные стандартами и техническими условиями. При диагностическом контроле необходимо следить не столько за абсолютными значениями тех или иных показателей качества, сколько за изменением этих величин во времени. Такой подход часто называют анализом трендов. Однако, какую бы идеологию мы не рассматривали, важно правильно выбрать наиболее удобные методы анализа интересуемых показателей. К таким показателям относятся вязкость, температура вспышки, содержание присадок, общее кислотное/щелочное число, содержание воды, сажи, общее содержание ферромагнитных и других частиц износа, нитрование, сульфирование и многие другие.
Начнем рассмотрение аналитических методов, используемых при анализе масла, с основного диагностического показателя масла – вязкости. Вязкость любого смазочного масла должна быть достаточной для создания пленки, разделяющей трущиеся поверхности. Ее значение обычно указано в технической документации производителя оборудования, и применяемое масло должно точно соответствовать данным требованиям. Изменение вязкости свидетельствует о деградации или загрязнении масла и является сигналом для принятия неотложных мер. Для определения вязкости в настоящее время используются вискозиметры двух типов:
- вискозиметры истечения, в которых измеряется кинематическая вязкость по скорости свободного течения (времени вытекания). Для этой цели классически применяется стеклянный капиллярный вискозиметр, отличающийся простотой и точностью определения. Также можно встретить использование сосудов с калиброванным отверстием на дне – вискозиметры Энглера, Сейболта и Редвуда;
- ротационные вискозиметры, в которых определяется динамическая вязкость по крутящему моменту с установленной частотой вращения ротора или по частоте вращения ротора при заданном крутящем моменте.
Следует отметить, что в настоящее время наблюдается тенденция к переходу от ручных методов, когда необходима пробоподготовка образца, использование дополнительных реактивов, растворителей, а также наличие хорошо оборудованной лаборатории и специалистов химиков-аналитиков, лаборантов, к полуавтоматическим или даже автоматическим методам, когда от работника требуется только введение пробы масла в прибор. При этом часто желательно, чтобы анализ мог быть выполнен непосредственно на рабочем месте оборудования, т.е. анализирующий прибор должен быть портативным.
Примером такого вискозиметра может служить портативный вискозиметр 3050, поставляемый компанией «БАЛТЕХ» в составе своих минилабораторий серии BALTECH OA. Данный вискозиметр позволяет определять кинематическую вязкость масла в диапазоне 1…700 сСт при температуре 40 и 100°С – основным температурах, при которых она нормируется в технических условиях на смазочные масла. Вискозиметр 3050 требует для работы только введения 60 мкл масла, что может быть выполнено любым техническим персоналом любого предприятия. Он может использоваться как для входного, так и для эксплуатационного контроля.
Рассмотрим еще один из наиболее важных показателей состояния смазочного масла – содержание твердых микрочастиц. Частицы, размеры которых сопоставимы с размерами зазоров между трущимися поверхностями, могут вызывать интенсивное абразивное изнашивание деталей. Содержание таких частиц можно оценить двумя способами: по массе и путем подсчета. Определение частиц по массе – классический метод определения содержания механических примесей в масле по ГОСТ 6370–59. Но этот метод длительный и трудоемкий. Кроме того, для мониторинга состояния масел предпочтителен второй способ, дающий информацию не только об общем содержании частиц, но и об их распределении по размерам. Эту информацию можно получить двумя способами: подсчетом частиц в разных диапазонах их размеров под микроскопом, с помощью оптических счетчиков частиц, работающих на различных принципах подсчета. Первый способ самый доступный, но и самый трудоемкий. Для его реализации нужен только измерительный микроскоп, однако время обработки одной пробы измеряется часами.
Во втором способе используется принцип затенения света, обычно от лазерного источника. Тень от частицы, попадающей в луч лазера, регистрируется фотодатчиком, и полученный сигнал автоматически пересчитывается в размер частицы. Путем подсчета теней разной протяженности можно легко разнести проходящие через световой канал частицы по размерам. Этот способ получил наиболее широкое распространение. Счетчики частиц, работающих на этом принципе, выпускают несколько фирм. Результат определения получается за считанные минуты. Недостаток их состоит в возможном получении ложных положительных результатах: за механические частицы могут быть ошибочно приняты пузырьки воздуха, капли воды, а также мягкие лакообразующие частицы, не опасные для трущихся поверхностей, а также в необходимости сильного разбавления темных и очень загрязненных масел.
Более современными и лишенными подобных недостатков являются счетчики частиц серии LNF 200, работающие по принципу «лазерной сети». В них тени от частицы, попадающей в луч лазера, регистрируются в виде множества фотографий, которые потом обрабатываются специально разработанной программой, которая позволяет не только определить количество и размер частиц, но и произвести их классификацию на следующие типы: частицы, полученные в результате резания, старения, скольжения, неметаллические частицы и капли воды. Они также идентифицируют пузырьки воздуха и не учитывают их при подсчете. Кроме того, счетчики частиц LNF 230, поставляемые в составе минилабораторий BALTECH OA-5300 и BALTECH OA-5400, позволяют определить другой важный показатель при эксплуатационном контроле – общее содержание ферромагнитных частиц и их размер. Этот показатель служит количественной характеристикой степени механического износа металлических деталей. Он определяется встроенным в данный счетчик частиц магнитометром и выдается либо в виде концентрации (ppm) ферромагнитных частиц и их размеров.
Компания «БАЛТЕХ» может также поставить отдельно магнитометр FerroCheck 2100, который кроме возможности определения общего содержания ферромагнитных частиц в масле позволяет определять их содержание в смазке. Оба прибора являются портативными, переносными и не требуют использования никаких дополнительных реактивов и растворителей.
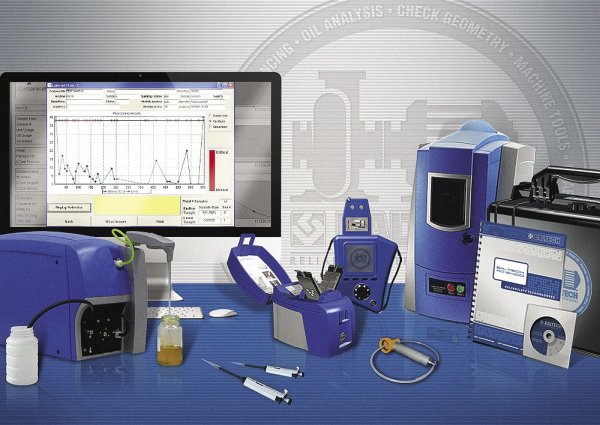 Однако магнитометр дает информацию лишь об общем загрязнении масла/смазки такими намагничиваемыми металлами, как железо и никель. Если необходимо более глубокое понимание процессов изнашивания и загрязнения, происходящих в машине, важно иметь максимально полную информацию об элементном составе пробы масла. Сегодня данную информацию получают с помощью двух основных методов: атомно-эмиссионной спектрометрии с индуктивно-связанной плазмой (АЭС-ИСП) либо атомно-эмиссионной спектрометрии на вращающемся дисковом электроде (АЭС-ВДЭ). Каждый из этих методов позволяет одновременно определять содержание более 20 химических элементов в пробе. Первый метод более известен в современной аналитической химии и широко используется, например, в экологии для определения металлов в воде. При этом пробу образца распыляют в аргоновую плазму и измеряют интенсивность характеристических полос излучения атомов исследуемых элементов. Недостаток этого метода для анализа масел – ограничение по размеру твердых частиц в пробе. Слишком крупные частицы (более 3…5 мкм) не до конца сгорают в плазме, и результат определения элементного состава будет занижен. Кроме того, необходима длительная пробоподготовка масла, которая может быть выполнена только в специализированной лаборатории химиком-аналитиком. Второй метод позволяет анализировать пробы масла с частицами размером до 8…10 мкм. В этом методе элементы атомизируются в дуговом разряде на дисковом графитовом электроде, который при вращении увлекает пленку анализируемого масла. Примером подобного прибора может служить элементный анализатор 120С анализирующий масло «как есть», без пробоподготовки и не требующий использования инертных газов и охлаждения. Для его работы необходимо только наличие электричества, поэтому он может использоваться в передвижных мобильных лабораториях.
Следует также обратить внимание на такие хорошо известные при анализе масла показатели, как кислотное и щелочное число. Кислотное число (КЧ, TAN) является мерой общего содержания кислых веществ, накапливающихся в масле в процессе его эксплуатации. Щелочное число (ЩЧ, TBN), напротив, – это мера способности масла нейтрализовать попадающие в него кислотные загрязнители и продукты окисления самого масла. Оба эти показателя выражаются в миллиграммах гидроксида калия на 1 г масла (что иногда вызывает путаницу, так как КЧ определяют титрованием щелочью, а ЩЧ – титрованием кислотой). В процессе эксплуатации масла (в частности, моторного) его КЧ увеличивается, а ЩЧ снижается. Баланс этих показателей служит хорошим критерием остаточного ресурса масла. Классическими методами определения КЧ и ЩЧ являются титрационные методы с использованием стеклянных бюреток или современных полуавтоматических/автоматических титраторов.
В последнее время все более популярным становится использование инфракрасной спектроскопии для анализа химического состояния масла: КЧ (TAN), ЩЧ (TBN), окисление, нитрование и сульфирование, а также содержание некоторых присадок. Спектр масла в средней инфракрасной области (600…4000 см–1) содержит обширную информацию о составе масла. По характерным полосам поглощения в спектре можно определять содержание некоторых присадок и загрязнителей. Если вычесть из спектра работающего масла спектр свежего масла, то разность будет представлять собой спектр того, что накопилось и израсходовалось в масле за время работы. Но для комфортного использования данного метода следует иметь калибровочные кривые (калибровки) для каждого типа интересующего масла и необходимых показателей. Портативный ИК-анализатор 1100 поставляется с библиотекой калибровок на 540 типов масел. Кроме того, он так же, как и все приборы, входящие в минилаборатории серии BALTECH OA, позволяет проводить анализ масла «как есть». Кроме состояния масла ИК-анализатор 1100 позволяет определить такие загрязнители, как вода, сажа, и наличие гликоля или топлива в масле.
Содержание воды – один из важнейших индикаторов состояния смазочного масла. Попадая в масло, вода вызывает коррозию металлических деталей машин, гидролиз и вымывание присадок, приводит к нарушению целостности масляной пленки и, как следствие, к ускоренному изнашиванию механизмов. Своевременное обнаружение попадания в масло воды и принятие мер по ее удалению может многократно продлить жизнь машины.
Наиболее распространенным для определения содержания воды методом является титрование по Карлу Фишеру, осуществляемое в автоматических титраторах. Данный метод дает наиболее полное представления о содержании всех форм воды в масле (растворенной, диффундированной и свободной). Однако использование небольшой пробоподготовки образца масла в виде интенсивного перемешивания и специальной калибровки позволяет ИК-анализатору 1100 определять полную воду с точностью, характерной методу Карлу Фишеру.
Из изложенного следует, что современные методы анализа масла и предназначенное для этого оборудование позволяют быстро, легко и просто на месте эксплуатации оборудования определить все необходимые показатели, необходимые как для производственного, так и эксплуатационного контроля. И хотя данное оборудование, как правило, сложное и наукоемкое, оно предназначено для работы любого технического персонала промышленных предприятий, специализированных лабораторий, автомастерских и автотранспортных компаний.
5.6. Проверка качества смазочных материалов, продуктов изнашивания в смазке
Примерно в 40 случаях из 100 причиной отказа является недостаток смазочного материала либо его загрязнение. Задача анализа качества смазывания имеет три основных направления [16]:
- контроль поступления;
- анализ продуктов изнашивания;
- контроль качества смазочного материала.
Операции по контролю поступления смазочного материала определяются способом его подачи к деталям механизма. В основном это визуальные проверки:
- количества масла в редукторе — по уровнемеру, по масляному щупу;
- работы насоса подачи масла (при принудительной смазке);
- утечек;
- давления масла по манометру;
- работы питателей;
- подачи масла — через смотровое стекло на маслопроводе, по расходомеру;
- просачивания пластичного смазочного материала из уплотнительной части;
- состояния обрызгивания маслом зубчатых колёс.
Симптомы неисправности при контроле поступления смазочного материала зависят от способа смазывания. При контроле количества масла в редукторе по уровнемеру или по масляному щупу — это уровень меньший, чем нижний допустимый предел. Проверка работы насоса подачи масла включает поиск утечек, которые должны отсутствовать, и проверку давления масла по манометру, которое должно отвечать проектному значению. Работа питателей проверяется в случае использования пластичных смазочных материалов. Симптом неисправности питателей — неравномерная работа штоков, либо отсутствие перемещения при переключении системы смазывания. Подача масла через смотровое стекло на маслопроводе позволяет определить отсутствие потока смазочного материала, либо слишком большой поток масла (оптимальная толщина струи масла — 2-3 мм). В случае установки расходомера контролируется расход масла, который должен отвечать стандартному значению. Визуально определяется степень просачивания пластичного смазочного материала из уплотнительной части — чрезмерное просачивание или сухая уплотнительная часть являются симптомами неисправности. Аналогично проверяется состояние обрызгивания маслом зубчатых колёс через смотровое стекло — недостаточность или неравномерность обрызгивания.
Анализ продуктов изнашивания
Включения в масло отражают характер и интенсивность износа элементов механизма, смазываемых маслом, и характеризуются числом, концентрацией частиц и их химическим составом. При нормальном износе обнаруживаются частицы размером до 15 мкм и толщиной до 1 мкм. При трении — это гладкие круглые частицы. Начало интенсивного изнашивания сопровождается увеличением концентрации частиц и их размера до 50 мкм и появлением определённой формы (осколки, пластины неправильной формы, стружка). Дальнейшее развитие неисправности приводит к увеличению размера частиц до 100-300 мкм, а при выходе из строя — более 1000 мкм. Характеристика вида частиц при интенсивном изнашивании приведена в таблице 5.5. Возрастание концентрации элементов износа в масле начинается за 100-150 часов до возможного нарушения работоспособности сопряжения.
Таблица 5.5 — Характеристика частиц при интенсивном изнашивании
| Характеристика | Изнашивание | ||||
|---|---|---|---|---|---|
| трение | срез | усталостное | |||
| Вид | Гладкие частицы, круглые | Стружка; яркие чешуйки, боковые грани отполированы | Осколки с прямолинейными кромками | Шаровая форма | Пластинки: неправильная окружность; «роза» |
| Размер, мкм | 50-200 | 25-1500 | >10-20 | 1-5 | >10-50 |
| Отношение размера к толщине | — | 10 | 10 | — | 30 |
| Идентификация | — | Разрушение зубьев передач, роликовых подшипников | Высокие нагрузки на шестерни | Начало изнашивания подшипников качения; кавитационное разрушение | Разрушение зубьев передач, разрушение шариковых подшипников |
Методы определения продуктов износа в масле классифицируют по физическим процессам, заложенным в них:
- разделения частиц;
- оптической плотности;
- спектральным;
- хроматографическим.
Методы разделения включают:
- количественный анализ накопившихся частиц в масле — магнитные и электрические детекторы;
- количественно-дисперсионный анализ — феррографы (магнито-оптические и магнито-емкостные).
Оптические анализаторы и феррографы, показывая увеличение размера частиц, раньше сигнализируют о неисправности, чем магнитные пробки и спектрофотометры, которые определяют количество (концентрацию) частиц в масле. Феррограф и детекторы стружки определяют ферромагнитные частицы, а спектрофотометр — все металлы, входящие всостав деталей механизма.
Колориметрический метод основан на сравнении оптической плотности (окраски) раствора исследуемого вещества с параметрами стандартного раствора. С увеличением концентрации веществ в масле увеличивается его оптическая плотность (становится интенсивнее окраска раствора). Наиболее точно этим способом определяется концентрация железа.
Спектральный анализ основан на изучении спектра, получаемого при сжигании масла в зоне электрической дуги. Спектр регистрируется с помощью фотоэлектрических датчиков. Полученные данные сравнивают со спектрами эталонов, что позволяет определить наличие в масле продуктов износа, а интенсивность отдельных линий свидетельствует о концентрации элементов в масле. Способ спектрального анализа обладает высокой чувствительностью и точностью, но очень трудоёмок.
Условие отбора проб масел
Плотность продуктов износа значительно выше плотности масла. После остановки механизма продукты износа осаждаются. Пробу берут сразу после остановки механизма или не менее, чем через 10 минут после пуска. Пробы берут перед фильтром. Нельзя брать масло у дна редуктора, на котором всегда имеется осадок. Перед отбором пробы необходимо спустить отстой. Пробы берут на глубине 30-35 мм через отверстие для маслоизмерительного щупа или непосредственно из масляной магистрали. Пробы шприцем отбирают в сухую чистую посуду, заполняемую на 3/4 объёма, плотно закрывают и готовят к транспортировке.
Магнитное извлечение металлических примесей проводится при помощи магнитов, опускаемых в масло, или магнитных пробок, установленных на сливных маслопроводах. Металлические частицы, являющиеся продуктами износа, прилипшие к поверхности магнита, затем рассматривают при помощи лупы (6-10-кратного увеличения) или микроскопа с целью определения причин их появления. Чувствительность магнитных пробок — частицы с размерами более 100 мкм. Наибольшая эффективность метода для частиц свыше 200 мкм.
В первые 100-150 часов работы механизма с циркуляционной смазкой на магнитных пробках наблюдается металлическая производственная стружка, имеющая рваную с тёмными краями кромку. При нормальной эксплуатации мелкие железные частицы образуют в масле пастообразную массу с частицами до 0,25 мкм, размер частиц в процессе работе не меняется.
Аналитический феррограф
Феррограмма — зафиксированное на предметном стекле распределение частиц. Жидкость, стекающая по стеклянной пластинке, подвергается воздействию постепенно увеличивающегося магнитного поля (рисунок 5.13). Это приводит к разделению частиц по размерам и позволяет определить их количество. Источник частиц может быть выявлен по их окраске при наблюдении в бихроматическом микроскопе. При нагреве феррограммы до 320-330 °С в течение 90-120 секунд частицы различных металлов принимают цвет:
- углеродистая сталь — голубой;
- чугун — жёлто-коричневый;
- хром, свинец, алюминий — бело-серый;
- окись железа — бурый;
- неметаллические включения — жёлтый и зелёный.
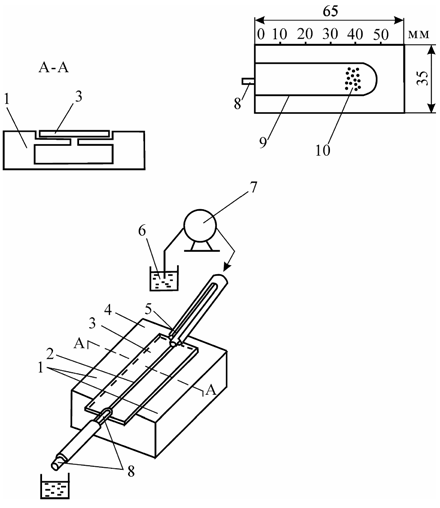
Рисунок 5.13 — Схема получения феррограмм аналитического феррографа: 1 — полюсы магнита; 2 — проба масла на пластине; 3 — предметное стекло для получения феррограммы; 4 — узел магнита; 5 — подвод пробы масла от насоса; 6 — сосуд с пробами масла; 7 — насос; 8 — отвод потока масла; 9 — несмачиваемая стенка предметного стекла; 10 — феррограмма
Контроль качества смазочного материала
В процессе контроля проверяют:
- цвет;
- вязкость;
- температуру застывания и вспышки;
- плотность;
- содержание водорастворимых кислот и щелочей, механических примесей и воды.
У пластичных смазочных материалов контролируют:
- пенетрацию;
- температуру каплепадения;
- наличие механических примесей и воды.
Визуальный контроль цвета масла
В случае жидкой смазки, масло должно иметь цвет свежего масла. Изменение цвета масла указывает на наличие загрязняющих веществ, эмульгирование свидетельствует о наличии в масле воды. Вода в смазке приводит к появлению мутно-белого цвета. Светлые масла рассматриваются в проходящем свете на прозрачность. Для тёмных масел пробирка с маслом подогревается до 80 °С, потрескивание в ходе нагрева свидетельствует о присутствии воды. Присутствие воды в смазочном материале не приводит к существенному изменению характеристик смазочного слоя, однако возникающие коррозионные процессы провоцируют абразивный износ.
Цвет пластичной смазки может изменяться от светло-жёлтого до тёмно-коричневого. О наличии примесей свидетельствует золотистый цвет в случае подшипников скольжения и более тёмный цвет в случаях подшипников качения. Попадание воды в смазку вызывает появление мутно-серого цвета.
Вязкость масла должна отвечать стандартному значению. Помимо лабораторных способов вязкость может оцениваться визуально и на ощупь. В случае пластичной смазки, мазь должна быть гладкой и мягкой, без посторонних включений. Вискозиметр определяет условную вязкость в условных градусах °ВУ. Условная вязкость — отношение времени истечения 200 мл испытуемого масла при температуре испытания ко времени истечения 200 мл дистиллированной воды при температуре 20 °С. Вискомер — определяет вязкость по скорости опускания шарика в пробе масла.
Для определения наличия воды в смазочных материалах используют марганцово-кислый калий. Это вещество не растворяется в нефтепродуктах, но легко растворяется в воде. Окрашивание белой ткани, в которую завёрнуты кристаллы марганцово-кислого калия, указывает на наличие воды.
При определении содержания воды в маслах может быть использовано её свойство взаимодействовать с гидридом кальция. Реакция идёт с выделением теплоты, то есть экзотермическая. Повышение температуры масла после добавления в пробу навески гидрида кальция позволяет определить содержание воды.
Определение общего щелочного числа проводится с использованием в качестве реагента щавелевой кислоты С2Н2О4.
Определение содержания водорастворимых кислот и щелочей основано на получении водной вытяжки из масел и определения в ней кислот и щелочей с помощью метилоранжа и фенолфталеина.
Присутствие абразивных механических примесей в маслах определяют пробой на истирание. На чистое плоское стекло наносят несколько капель испытуемого масла и закрывают вторым стеклом. Передвигают стекла одно относительно другого, плотно прижав их пальцами. Если в масле присутствуют абразивные механические примеси, то слышен характерный скрип.
Определение содержания механических примесей в маслах основано на нанесении капли масла на фильтровальную бумагу и сравнении полученных после воздушной сушки пятен с эталоном.
Хроматография относится к физическим методам разделения смесей веществ с использованием различия распределений их компонентов между подвижной и неподвижной фазами. Чаще всего используются методы бумажной хроматографии. Капля исследуемой жидкости (масла) наносится на бумагу и по размерам концентрических кругов определяется степень загрязнения. В центре — тёмным пятном — располагаются продукты износа, а снаружи — светлым кольцом — вода, находящаяся в смазке (рисунок 5.14).
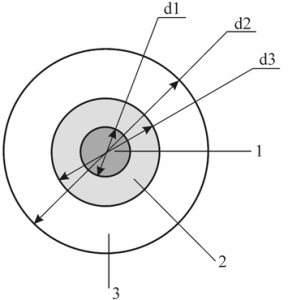
Рисунок 5.14 — Пояснение к использованию метода бумажной хроматографии: 1 — примеси; 2 — масло; 3 — вода
Коэффициент воды:
где d3 — диаметр кольца воды; d2 — диаметр кольца масла. Допустимое значение — 1,3, что соответствует примерно 2% воды в масле.
Коэффициент примеси:
где d1 — диаметр кольца примесей. Допустимое значение — 1,4, что соответствует примерно 0,7% механических примесей в масле.
По цвету ядра допускаются: светло-жёлтый, тёмно-коричневый, серый цвета. Чёрный цвет ядра с блеском свидетельствует о работе смазки при повышенной температуре.
В общем случае масло считается отработанным и подлежит замене при выполнении хотя бы одного из следующих условий:
- повышение кислотного числа до 5 мг КОН на 1 г масла;
- изменение вязкости на 25% от первоначального значения;
- содержание воды в масле свыше 2%;
- водная вытяжка имеет кислую реакцию свыше 0,5%;
- наличие в масле свыше 0,5% механических примесей;
- присутствие в масле примесей, оказывающих абразивное воздействие.
Подобные посты
7.7. Обработка поверхности
Обозначение шероховатости поверхности (смотри таблицу 7.3, таблицу 7.4): – знак I применяется для поверхности, вид обработки которой конструктором не устанавливается; – знак II применяется для поверхности, которая должна быть обработана удалением слоя материала, например, точением, фрезерованием, сверлением, шлифованием, полированием, травлением и т.п.; – знак III применяется для поверхности, образуемой без удаления слоя материала, например, литьём, […]
7.6. Основы термообработки
Термообработка металлов и их сплавов — процесс целесообразно выбранных операций нагрева и охлаждения, в результате которого повышаются механические свойства, изменяются физические свойства, а следовательно, увеличивается срок эксплуатации деталей. Основными видами термообработки являются: отжиг, нормализация, закалка и отпуск.
7.5. Сопротивление материалов
Модуль Юнга (модуль упругости первого рода) Е, МПа, Н/мм2 — постоянная упругости в законе Гука в пределах, когда деформация пропорциональна напряжению. Модуль Юнга численно равен напряжению, увеличивающему длину образца в два раза: для стали, Ест = (2,0-2,2)×105 МПа; для чугуна, Еч = 1,2×10⁵ МПа; для меди, Ем = 1,0×10⁵ МПа; для алюминия, Еал = 0,6×10⁵ МПа; […]